

- HOME
- Corte a jato de água em aço inox
- Excelência em corte a jato de água em aço inox

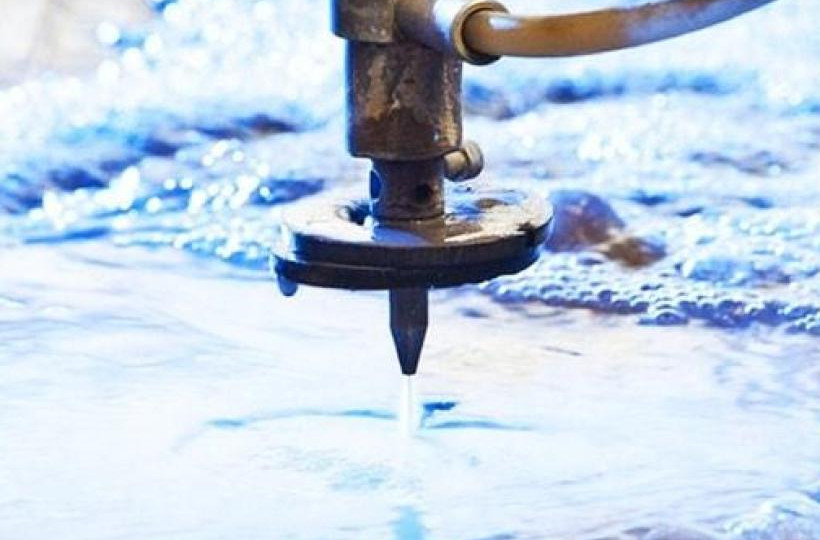
Excelência em corte a jato de água em aço inox
Descrição
Garanta máxima precisão e preserve a integridade do seu material com o nosso corte a jato de água em aço inox. Peça um orçamento e otimize sua produção.
Verifique disponibilidade
Excelência em corte a jato de água em aço inox
Quem atua diariamente na gestão de usinagens, caldeirarias de alta precisão e indústrias do setor aeronáutico ou alimentício conhece perfeitamente a frustração de perder componentes de alto valor agregado na última etapa de fabricação. O processamento de chapas de aço inoxidável por métodos térmicos convencionais frequentemente resulta em empenamento, alteração da estrutura microcristalina e endurecimento das bordas, exigindo horas adicionais de retífica ou fresamento. Quando a tolerância dimensional é rígida e a integridade metalúrgica da peça não pode ser comprometida, a busca por métodos alternativos deixa de ser um diferencial e passa a ser uma exigência técnica inegociável.
Excelência em corte a jato de água em aço inox
A tecnologia de hidrocorte abrasivo ultra-alta pressão revolucionou o beneficiamento de ligas nobres. Ao contrário dos processos a laser ou plasma, o princípio de corte hidráulico baseia-se na erosão mecânica de alta velocidade, operando em temperaturas que não ultrapassam 60°C na zona de contato. Essa característica intrínseca elimina radicalmente a Zona Afetada pelo Calor (ZAC), preservando integralmente as propriedades mecânicas e químicas do material fornecido.
Para obter a verdadeira performance nesse processo, o dimensionamento do sistema exige pressões de trabalho entre 55.000 e 87.000 PSI, combinadas a um dosamento milimétrico de granada abrasiva (geralmente entre 80 e 120 mesh). No caso dos aços inoxidáveis austeníticos, como o AISI 304 e o AISI 316L, a ausência de calor impede o fenômeno da sensitização — a precipitação de carbonetos de cromo nos contornos de grão —, garantindo que o componente mantenha sua resistência original à corrosão intergranular mesmo após o seccionamento.
Tecnologia a frio e a preservação das propriedades estruturais
O impacto térmico no aço inoxidável costuma introduzir tensões residuais internas que se manifestam assim que a chapa é cortada, provocando deformações angulares difíceis de corrigir. Em projetos para indústrias farmacêuticas e navais, onde a planaridade do componente é crítica para a montagem de flanges e vedações herméticas, o corte a frio é a única abordagem capaz de garantir estabilidade dimensional perfeita sem a necessidade de desempenamento posterior.
A erosão micrométrica promovida pela mistura de água desmineralizada e abrasivo granular atua uniformemente por toda a espessura da chapa. Isso significa que mesmo materiais propensos ao encruamento por deformação a frio mantêm uma microestrutura homogênea. O resultado final é uma peça pronta para receber operações subsequentes de roscamento, dobra ou soldagem sem o desgaste prematuro de ferramentas de usinagem, problema comum ao tentar usinar bordas temperadas por laser.
Controle de conicidade e rugosidade em ligas austeníticas e duplex
Um dos maiores desafios operacionais na tecnologia de hidrocorte é o comportamento do jato conforme ele perde energia ao atravessar espessuras maiores. Esse fenômeno pode gerar dois defeitos clássicos: o taper (conicidade no canal de corte) e o atraso do jato (jet lag), que resulta em estrias na parte inferior da peça. Para superá-los, a engenharia da Maquidema Metais emprega cabeçotes articulados quinqueaxiais equipados com sistemas de compensação dinâmica de conicidade.
Esses cabeçotes ajustam automaticamente o ângulo do canhão de corte em frações de grau em tempo real, neutralizando a conicidade e entregando paredes 100% perpendiculares. A qualidade do acabamento superficial é classificada em faixas internacionais que variam de Q1 (corte rápido de separação) a Q5 (acabamento de altíssima precisão). Para a maioria dos componentes estruturais e hidráulicos em aço inox, o padrão Q3 ou Q4 oferece a rugosidade superficial (Ra) ideal, eliminando etapas intermediárias de rebarbação ou polimento.
Desafios no processamento de espessuras elevadas
Seccionar blocos de aço inoxidável com espessuras superiores a 50 mm requer um domínio rigoroso de variáveis de fluido e atrito. Chapas grossas de ligas de alta dureza, como o aço inox martensítico (AISI 420) ou os aços Duplex e Super Duplex (UNS S32750), oferecem uma resistência mecânica expressiva. Nestes cenários, ajustes na taxa de fluxo do abrasivo — variando entre 350 a 500 gramas por minuto — associados à escolha precisa do tubo de mistura em metal duro são fundamentais para impedir desvios operacionais.
A taxa de avanço da máquina deve ser calibrada dinamicamente com base na geometria da peça. Cantos vivos e raios internos pequenos exigem que o comando numérico computadorizado (CNC) reduza gradualmente a velocidade antes da mudança de direção, prevenindo a sobrecortagem na face inferior do perfil. Esse nível de controle garante tolerâncias dimensionais na ordem de ± 0,1 mm, mesmo em geometrias complexas e de grande espessura.
Eficiência operacional com aninhamento inteligente e eliminação de retrabalho
No cenário industrial contemporâneo, a gestão eficiente do custo de matéria-prima é tão crucial quanto a precisão geométrica. O aço inoxidável representa um investimento elevado por quilo; portanto, a otimização do plano de corte por softwares avançados de nesting (aninhamento) é indispensável para a viabilidade financeira do projeto.
Como a largura do corte (kerf) gerado pelo jato abrasivo gira em torno de apenas 0,8 mm a 1,1 mm, é possível posicionar peças com um espaçamento extremamente reduzido no retalho da chapa. Adicionalmente, técnicas como o compartilhamento de linha de corte (common line cutting) reduzem o tempo total de usinagem e o consumo de insumos por peça produzida. A ausência total de escórias e rebarbas fundidas permite que as peças cortadas sigam diretamente para a linha de montagem ou para o processo de soldagem, encurtando drasticamente o ciclo de fabricação (lead time).
Integração do fornecimento de ligas com processamento de alta precisão
O sucesso de um componente metálico não depende exclusivamente da máquina que o corta, mas também da rastreabilidade e da qualidade da matéria-prima utilizada. A sinergia entre o fornecimento do metal e o serviço de corte de precisão dentro do mesmo fornecedor elimina custos logísticos intermediários, reduz o risco de avarias no transporte e assegura o cumprimento integral dos certificados de qualidade da liga (ASTM / DIN).
Embora o aço inoxidável seja uma das ligas mais requisitadas para ambientes corrosivos, demandas industriais complexas muitas vezes exigem a combinação de múltiplos materiais em um mesmo projeto. Equipamentos para troca térmica ou componentes eletromecânicos, por exemplo, combinam chapas de inox com metais não ferrosos de alta condutividade. Processar esses materiais sob os mesmos padrões rigorosos exige versatilidade técnica, aplicável tanto a ligas de inox quanto em soluções de corte a jato de água em cobre com precisão máxima para garantir que barras e barramentos não sofram alteração em sua condutividade elétrica.
Da mesma forma, projetos que envolvem buchas de atrito, mancalização ou componentes marítimos exigem a transição fluida do inox para ligas à base de cobre e estanho. A Maquidema Metais estende essa mesma tecnologia para o corte a jato de água em bronze, permitindo a usinagem de formas complexas em materiais tenazes sem gerar contaminação cruzada ou alteração estrutural nas peças.
Essa capacidade integrada de corte e suprimento consolida-se através do respaldo técnico oferecido por um revendedor de metais em são paulo experiente, que compreende as especificidades de cada liga metálica e entrega o produto final já pré-usinado, dentro das especificações exatas solicitadas pela engenharia do cliente.
Parâmetros críticos de processo e garantia de qualidade
Manter a consistência produtiva ao longo de lotes seriados de aço inoxidável requer uma rotina rigorosa de manutenção preditiva e controle de processo. Flutuações na pressão hidráulica ou o desgaste do orifício de safira/diamante por onde a água passa podem alterar a estabilidade do jato de corte, afetando a rugosidade final da peça.
- Pressão Contínua da Bomba: Estabilidade operacional acima de 60.000 PSI para prevenir variações de velocidade no avanço.
- Qualidade do Abrasivo: Utilização de granada de rocha de alta pureza e granulometria homogênea para evitar o entupimento do canhão de corte.
- Alinhamento do Focalizador: Verificação diária da concentricidade entre o orifício de água e o tubo de mistura para garantir um jato perfeitamente simétrico.
- Fixação da Chapa (Fixturing): Uso de suportes adequados na mesa de corte para evitar vibrações na chapa, especialmente em espessuras finas (abaixo de 3 mm), prevenindo trepidações nas bordas.
A aplicação criteriosa desses controles garante que cada peça cortada apresente exatidão repetível, eliminando variabilidade do lote e assegurando que lotes fabris inteiros mantenham o mesmo padrão técnico de excelência.
A escolha estratégica para o processamento de componentes críticos
A escolha do método de corte para ligas inoxidáveis é uma decisão que impacta diretamente a qualidade do produto final, a vida útil das ferramentas do setor de usinagem e a margem de lucro da operação. Optar pela tecnologia de hidrocorte abrasivo é garantir a integridade estrutural da liga, a máxima precisão geométrica e a eficiência no aproveitamento do material.
Com vasta experiência no mercado de distribuição e beneficiamento de metais, a Maquidema Metais combina estoque qualificado, engenharia de aplicação e maquinário de última geração para atender às demandas mais complexas da indústria. Traga seu projeto para quem domina a tecnologia de corte a frio e eleve o padrão técnico dos seus componentes com máxima economia operacional.