

- HOME
- Corte a jato de água em cobre
- Corte a jato de água em cobre com precisão total

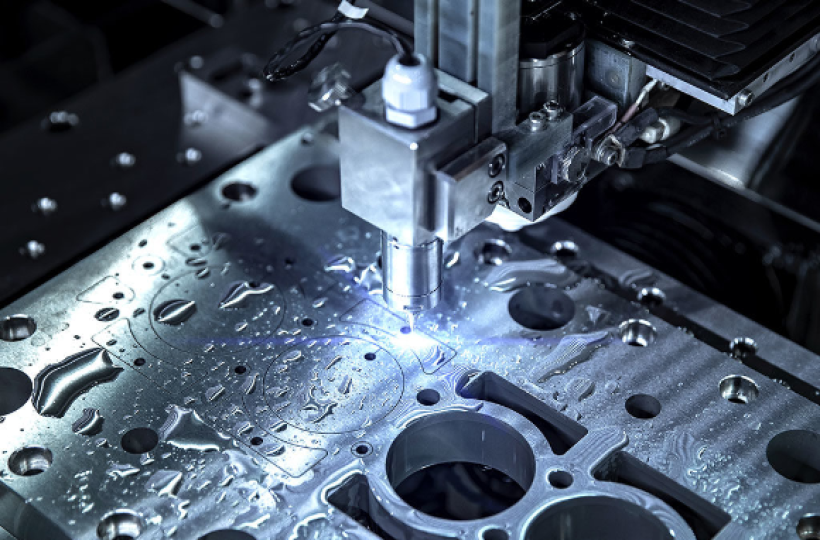
Corte a jato de água em cobre com precisão total
Descrição
Precisa de cortes precisos em cobre sem deformações? O corte a jato de água em cobre garante acabamento impecável e alta produtividade para seu projeto.
Verifique disponibilidade
Corte a jato de água em cobre com precisão total
Engenheiros de projeto e gestores de compras industriais enfrentam um gargalo constante quando o desafio é cortar peças em cobre com alta precisão e sem deformações. Por ser um excelente condutor térmico e possuir elevada refletividade óptica, o cobre impõe severas limitações às tecnologias térmicas convencionais, frequentemente resultando em empenamento de chapas, bordas oxidadas e perda das propriedades físico-mecânicas originais da liga. Quando a aplicação exige tolerâncias dimensionais rigorosas e superfícies livres de zonas afetadas pelo calor (ZAC), o oxicorte, o plasma e até mesmo o laser de alta potência deixam de atender aos requisitos normativos. É exatamente nesse cenário de exigência máxima que o processamento hidroabrasivo se consolida como a alternativa técnica capaz de entregar geometria impecável sem comprometer a integridade da matéria-prima.
Corte a jato de água em cobre com precisão total
A tecnologia hidroabrasiva opera sob o princípio do seccionamento a frio, utilizando pressões que variam entre 4.100 e 6.200 bar (60.000 a 90.000 PSI). Essa energia hidráulica é canalizada através de um orifício de rubi ou diamante com diâmetro reduzido, gerando um jato de água em velocidade supersônica (próxima a Mach 3). Ao misturar abrasivo sintético — como a granada (garnet) de granulometria controlada —, o feixe d'água transforma a pressão em uma força de micro-erosão mecânica de alta velocidade, capaz de transpassar chapas de cobre de espessuras milimétricas até blocos maciços com mais de 150 mm.
Diferente do aço carbono, o cobre é um metal extremamente dúctil e macio. Quando submetido a esforços mecânicos de ferramentas de corte por geometria definida, como fresas ou serras de disco, ele tende a "empastar", cegando ferramentas e gerando grandes rebarbas nas extremidades. No corte com jato d'água, o processo de remoção do material ocorre grão a grão por impacto contínuo do abrasivo. Isso garante que não ocorra deformação plástica das bordas, mantendo a planaridade da chapa e permitindo que componentes complexos sejam cortados com o desenho exato do projeto CAD/CAM.
A física da micro-erosão sob altíssima pressão
A precisão do corte hidroabrasivo em metais não ferrosos depende do equilíbrio entre três variáveis fundamentais: taxa de fluxo de abrasivo, velocidade de avanço do cabeçote e pressão hidráulica da bomba multiplicadora. Quando o feixe atinge a superfície do cobre, o abrasivo remove o material por um mecanismo de micro-cisalhamento contínuo. Como o fluido de corte atua simultaneamente como refrigerante, a temperatura na zona de contato raramente excede 60 °C, o que elimina totalmente qualquer risco de têmpera indesejada ou alteração do estado de recozimento do cobre.
Desafios do cobre em métodos térmicos convencionais
Para entender o valor técnico da usinagem a frio, é crucial analisar o comportamento do cobre sob fontes de calor concentradas. O cobre possui uma condutividade térmica aproximadamente oito vezes superior à do aço inoxidável. Quando submetido ao plasma ou feixe de laser, o calor se dissipa rapidamente pela chapa em vez de se concentrar apenas na linha de corte. Isso exige potências absurdamente altas no equipamento, elevando o custo energético e criando uma vasta zona afetada pelo calor (ZAC).
Além disso, a refletividade do cobre em comprimentos de onda infravermelhos pode rebater o feixe de laser de volta para o canhão de corte, danificando os espelhos e lentes da máquina. Sob o ponto de vista metalúrgico, o superaquecimento local altera a condutividade elétrica do metal (medida em % IACS), oxidando as superfícies de contato e gerando microfissuras que comprometem o desempenho de barramentos elétricos ou componentes de alta voltagem.
Tolerâncias dimensionais e controle de conicidade no corte hidroabrasivo
Projetos industriais de alta responsabilidade exigem tolerâncias de usinagem na ordem de ± 0,08 mm a ± 0,15 mm, dependendo da espessura do material. Alcançar essa exatidão em ligas de cobre exige domínio técnico sobre o fenômeno da conicidade (taper), natural em qualquer jato de corte fluido.
À medida que o jato d'água penetra na espessura do metal, ele perde energia cinética, fazendo com que a parte inferior do corte fique ligeiramente mais larga ou mais estreita que a parte superior. Para mitigar esse efeito, a Maquidema Metais utiliza equipamentos de última geração dotados de cabeçotes articulados de compensação dinâmica. Essa tecnologia inclina o canhão de corte em ângulos calculados em tempo real pelo software numérico, neutralizando a conicidade da borda e entregando paredes 100% perpendiculares.
Qualidade de borda de Q1 a Q5: Escolhendo o acabamento ideal
Na tecnologia de jato de água, o acabamento da borda é classificado internacionalmente em cinco níveis de qualidade, variando de Q1 (corte de separação rápido com rugosidade alta) até Q5 (corte de altíssima precisão com rugosidade superficial mínima). A escolha da classe de corte impacta diretamente o tempo de máquina e o custo final do componente:
- Qualidade Q1 e Q2: Indicadas para peças estruturais primárias ou desbaste pesado, onde as bordas serão posteriormente usinadas ou soldadas. Apresentam estrias visíveis na parte inferior da peça.
- Qualidade Q3: Acabamento padrão de engenharia. Oferece bom equilíbrio entre velocidade e precisão, atendendo à maioria dos componentes mecânicos e suportes industriais.
- Qualidade Q4 e Q5: Destinadas a peças funcionais definitivas, como barramentos elétricos de encosto, juntas de vedação, componentes aeroespaciais e moldes. A rugosidade superficial (Ra) atinge níveis extremamente baixos, eliminando a necessidade de operações secundárias de retífica ou rebarbação.
Otimização de custos e aproveitamento de chapa em ligas nobres
O cobre é uma commodity nobre com valor agregado elevado. O refugo de material em processos de corte mal planejados representa um impacto financeiro direto na planilha de custos do projeto. A usinagem hidroabrasiva atua como uma forte aliada na eficiência operacional, graças à capacidade do jato de efetuar cortes com largura de sangria (kerf) extremamente reduzida — variando tipicamente entre 0,7 mm e 1,1 mm.
Com uma largura de corte tão estreita, nossos softwares de encadeamento automático (nesting) conseguem posicionar os componentes na chapa de cobre com folgas mínimas entre as geometrias. É possível até mesmo compartilhar linhas de corte entre peças adjacentes (common line cutting), maximizando o rendimento da matéria-prima e reduzindo o desperdício a níveis próximos de zero.
Integração entre o fornecimento de ligas e o corte sob medida
O gargalo logístico de adquirir chapas em um fornecedor e transportá-las para outro prestador de serviço de usinagem gera riscos de avarias, custos de frete fracionado e atrasos no cronograma de produção. Quando sua empresa busca otimizar a cadeia de suprimentos, contar com um distribuidor de matérias-primas como aço inox, bronze e cobre que também realize o corte sob medida elimina etapas logísticas intermediárias e garante a rastreabilidade total do material.
Essa sinergia operacional é igualmente estendida a outros metais não ferrosos. Assim como no processamento de chapas puras, a conformação e usinagem de chapas de latão via jato de água garante bordas limpas, livres de rebarbas e sem oxidação superficial, atendendo com exatidão setores de estamparia, eletromecânica e decoração técnica.
Aplicações industriais que exigem ausência total de zona afetada pelo calor
A neutralidade térmica do corte a jato de água faz dele o padrão-ouro em setores onde falhas de componentes podem resultar em paradas não programadas ou riscos graves de segurança. Abaixo estão as principais aplicações do cobre usinado por este método:
- Barramentos e Painéis elétricos de Alta Tensão: A integridade cristalina do cobre eletrolítico é mantida, assegurando 100% da condutividade elétrica planejada e evitando pontos quentes decorrentes de alterações na microestrutura do metal.
- Trocadores de Calor e Radiadores Industriais: Chapas perfuradas com milhares de furos de pequeno diâmetro e espaçamentos reduzidos, sem risco de empenamento do espelho da tubulação por acúmulo de calor.
- Juntas de Vedação e Anéis Métalicos: Corte limpo em ligas de cobre macio que requerem estanqueidade absoluta sob pressão hidráulica ou pneumática.
- Eletrodos para Usinagem por Eletroerosão (EDM): Formas complexas e geometrias detalhadas em blocos de cobre que não podem sofrer qualquer tensão residual antes de entrar na máquina de erosão.
Como estruturar seu projeto de corte hidroabrasivo na Maquidema Metais
Para assegurar que seu projeto em cobre atinja a precisão dimensional necessária com o melhor custo-benefício, nossa equipe técnica recomenda seguir algumas diretrizes operacionais no momento da cotação:
Em primeiro lugar, o envio de arquivos vetoriais em formatos padronizados (DXF ou DWG) acelera a parametrização nos softwares de CAM. É fundamental indicar no projeto quais superfícies necessitam de acabamento superior (Q4/Q5) e quais bordas podem ser processadas em velocidade standard (Q3), otimizando o tempo de usinagem. Além disso, especificar a liga exata do cobre — como o cobre eletrolítico C11000 ou cobre desoxidado C12200 — permite que nossos operadores regulem a pressão de incisão (piercing) adequada para evitar trincas na entrada do jato.
Na Maquidema Metais, unimos o conhecimento profundo sobre a física dos metais não ferrosos a um parque fabril estruturado para atender solicitações de protótipos pontuais até corridas de produção em grande escala. Se a sua empresa necessita de componentes em cobre com precisão absoluta, tolerâncias controladas e entrega ágil, consulte nossos especialistas técnicos e garanta a máxima performance operacional para os seus produtos.
Produtos relacionados
-
 Chapas de aço em inox
As chapas de aço inox são obtidas pelo corte mecânico das bobinas de aço inox laminadas a quente ou a frio, em equipamentos de corte transversal. O objeto possui espessuras distintas de acordo com a laminação.
Saiba mais -
 Corte a jato de água
O corte a jato d'água é indicado para qualquer tipo de material com até 254 mm de espessura, sendo ele extremamente rápido e versátil. A Maquidema Metais orça com base em desenhos de AutoCad (arquivos nos formatos DWG ou DXF), com quatro tipos de acabamentos.
Saiba mais