

- HOME
- Corte a jato de água em cobre
- Corte a jato de água em cobre com alta precisão

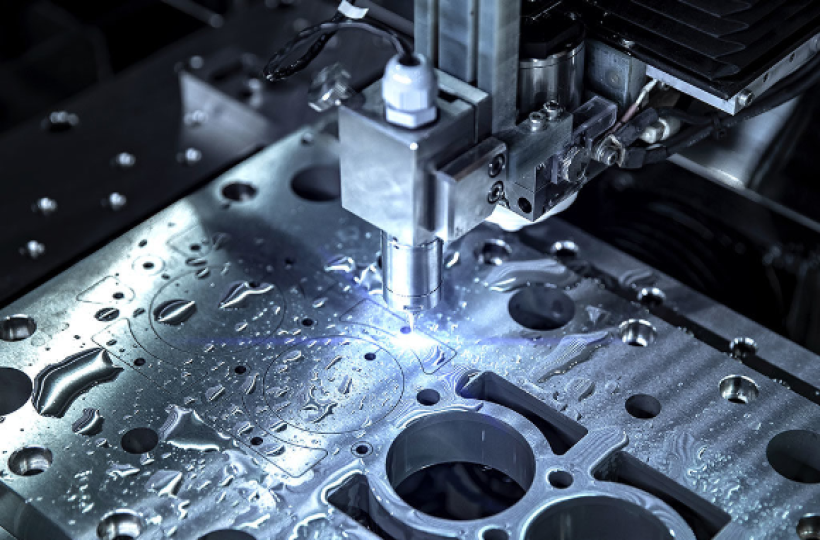
Corte a jato de água em cobre com alta precisão
Descrição
Precisa de precisão impecável em seus projetos? O corte a jato de água em cobre garante acabamento perfeito, sem deformações e com máxima economia de material.
Verifique disponibilidade
Corte a jato de água em cobre com alta precisão
Se a sua engenharia de produção enfrenta refugos constantes, empenamento de peças ou perda de condutividade elétrica ao cortar componentes de cobre, o problema está no método térmico ou mecânico utilizado. O cobre é um dos metais mais desafiadores para o processamento industrial: sua altíssima condutividade térmica dissipa o calor do corte a laser de forma descontrolada, enquanto sua elevada refletividade óptica tende a danificar os canhões dos ressonadores e sua ductilidade extrema gera rebarbas severas na usinagem convencional. Para superar esses gargalos e entregar geometrias complexas sem alterar a estrutura metalúrgica do material, o corte a frio via jato de água ultra-abrasivo consolidou-se como a única solução verdadeiramente viável e eficiente.
O Desafio Metallúrgico do Cobre: Por Que Métodos Térmicos e Mecânicos Falham?
Quem atua diariamente no chão de fábrica sabe que usinar ou cortar cobre puro — seja a liga ETP (C11000) ou a OFHC de alta pureza isenta de oxigênio (C10100) — exige cuidados extremos. Quando submetido ao corte a laser de CO2 ou mesmo de fibra óptica de alta potência, o cobre reflete grande parte da energia luminosa incidente. Essa refletividade coloca em risco a própria fonte do equipamento e exige excesso de potência, gerando uma Zona Afetada pelo Calor (ZAC) indesejada.
O calor excessivo introduzido pelos processos térmicos altera o recozimento do cobre, modificando localmente sua dureza, promovendo a oxidação da superfície e comprometendo drasticamente sua condutividade elétrica e térmica (expressa em % IACS). Adicionalmente, o estresse térmico causa o empenamento de chapas finas e a fusão descontrolada das bordas em espessuras maiores.
Por outro lado, métodos puramente mecânicos como o fresamento ou a serra circular enfrentam o fenômeno do pastamento. Devido à excelente ductilidade do cobre, a ferramenta de corte tende a empurrar o material em vez de cisalhá-lo limposamente. O resultado são bordas tomadas por rebarbas contínuas e aderentes, exige etapas custosas de rebarbação manual ou usinagem secundária, o que eleva a taxa de ciclo e reduz a rentabilidade da operação.
Corte a jato de água em cobre com alta precisão
O processo de hidrocorte abrasivo elimina completamente a variável térmica da equação. Operando sob pressões extremamente altas — que variam entre 4.000 e 6.200 bar (aproximadamente 60.000 a 90.000 PSI) —, o sistema acelera uma mistura de água purificada e mineral abrasivo (geralmente granada sintética ou natural de 80 Mesh) através de um orifício de safira ou diamante a velocidades superiores a Mach 3.
Ao atingir a superfície da peça, o feixe realiza um micro-arrancamento mecânico progressivo a frio. Como a água absorve instantaneamente qualquer energia atrito-mecânica gerada, a temperatura na borda de corte nunca excede 60 °C. Isso garante a preservação integral das propriedades físicas e químicas originais da liga metálica.
Ao especificar o corte a jato de água em cobre com alta precisão para seus componentes, a engenharia garante tolerâncias dimensionais na casa de ±0,05 mm. Essa precisão é atingida graças ao uso de cabeçotes dinâmicos de 5 eixos que compensam automaticamente o desvio do jato (efeito taper ou conicidade da borda) e o atraso do feixe em curvas acentuadas, permitindo a entrega de peças prontas para a montagem final.
Tolerâncias Restritas e Acabamento de Borda sem Rebarbas
Na usinagem por corte a jato de água, a qualidade da borda é classificada em uma escala de Q1 (corte rápido de separação) a Q5 (acabamento de altíssima precisão). Para a indústria de eletroeletrônica e energia, trabalhamos predominantemente com padrões Q4 e Q5. Nesses níveis de acabamento, a rugosidade superficial (Ra) atinge níveis excepcionalmente baixos, eliminando as estrias profundas e entregando uma face lateral perfeitamente esquadrejada.
A ausência completa de escória ou rebarba pontiaguda impede a formação de pontos de concentração de tensão e previne descargas elétricas indesejadas (efeito corona) em barramentos de média e alta tensão. Além disso, a eliminação de processos secundários de acabamento reduz drasticamente o lead time de fabricação dos seus lotes.
Preservação da Condutividade e Estrutura dos Cristais
Componentes críticos destinados ao setor elétrico exigem conformidade rigorosa com as especificações de condutividade elétrica. Como o corte por hidro-abrasivo não gera calor local, não ocorre o crescimento de grão metalúrgico nem o recristalamento da liga. O perfil cortado mantém a taxa de 100% IACS da matéria-prima original intacta desde o centro até a extremidade exata do corte.
Isso é vital quando o projeto demanda a usinagem de perfis complexos em barras retangulares de cobre para montagem de subestações, disjuntores industriais e transformadores de grande porte, onde qualquer variação na resistência elétrica da borda geraria pontos quentes (overheating) e falhas catastróficas em operação.
Aplicações Industriais de Alta Complexidade
A versatilidade do hidrocorte a frio permite processar desde finas lâminas de cobre com 0,5 mm até blocos e chapas robustas com mais de 100 mm de espessura, mantendo a consistência do dimensional. Essa amplitude de capacidade atende a diversos setores estratégicos:
- Setor Eletromecânico e Energia: Fabricação de barramentos elétricos tridimensionais, anéis coletores, contatos de alta voltagem e lâminas de comutadores.
- Indústria Química e Refrigeração: Espelhos para trocadores de calor, placas de dissipação térmica (heat sinks) e juntas de vedação metálicas sob medida.
- Equipamentos Médicos e Pesquisa: Componentes de ressonância magnética, aceleradores de partículas e cavidades de radiofrequência, onde a pureza e a ausência de contaminantes superficiais são inegociáveis.
- Indústria Automotiva e Mobilidade Elétrica: Conectores de alta corrente para baterias de veículos elétricos (EV) e sistemas de distribuição de potência (PDU).
Para indústrias que operam com múltiplos materiais não-ferrosos, a flexibilidade do processo é um grande diferencial. A mesma tecnologia e rigor técnico aplicados ao cobre podem ser vistos no corte a jato de água em alumínio com alta precisão, onde os desafios de viscosidade e dissipação de calor também são plenamente superados pelo processo a frio.
Otimização de Nesting e Redução do Desperdício de Matéria-Prima
O cobre é um metal nobre de alto valor agregado por quilograma. O desperdício de material durante o processo de corte impacta diretamente a margem de lucro do seu projeto. O corte a jato de água se destaca por oferecer um feixe de corte extremamente estreito (kerf típico entre 0,8 mm e 1,1 mm).
Associado a softwares avançados de nesting CAD/CAM, é possível realizar o arranjo otimizado das peças na chapa com espaçamentos mínimos entre os perfis, além de utilizar a técnica de corte de linha comum (common line cutting). Isso resulta em um aproveitamento de matéria-prima que frequentemente supera 85% a 90% da área útil da chapa.
Adicionalmente, como o processo não aplica forças tangenciais de grande magnitude sobre a peça (diferente da ferramenta de fresa, que exige garras robustas de fixação), é possível cortar peças pequenas e complexas muito próximas umas das outras sem o risco de arrancamento ou deformação dos contornos finos.
Ao planejar seu suprimento de matéria-prima e o processamento de chapa de cobre em São Paulo, integrar o fornecimento do metal com o serviço de corte de alta precisão reduz custos de frete fracionado, minimiza a manipulação de chapas pesadas e evita o risco de arranhões no material durante o transporte entre fornecedores distintos.
Comparativo Técnico: Jato de Água vs. Tecnologias Convencionais
Para fundamentar a decisão da sua equipe de suprimentos e engenharia, analisamos abaixo as principais variáveis operacionais no processamento de cobre puro e suas ligas:
- ZAC (Zona Afetada pelo Calor): No Jato de Água é nula (0 mm). No Laser e Plasma varia de 0,5 mm a 3,0 mm, exigindo sobremetal para usinagem posterior.
- Formação de Rebarbas: Inexistente no jato de água (acabamento Q4/Q5). No corte mecânico/serra e no laser, a rebarba é alta e de difícil remoção.
- Espessura Máxima Útil: O jato de água corta com precisão chapas de até 150 mm ou mais. O laser de fibra perde eficiência e qualidade drasticamente acima de 12 mm em cobre.
- Flexibilidade de Geometria: Permite raios internos de até 0,5 mm, furações finas e recortes complexos sem necessidade de ferramentas especiais de puncionamento.
- Alteração da Dureza da Borda: Nenhuma alteração de dureza Vickers ou Rockwell na borda cortada por hidrocorte. Em processos térmicos ocorre endurecimento por têmpera ou amolecimento por recozimento localizado.
Garantia de Qualidade e Excelência Operacional na Maquidema Metais
Especificar o processo correto é apenas metade da solução; a outra metade reside no rigor operacional da empresa executora. Na Maquidema Metais, aliamos um vasto portfólio de metais não-ferrosos e aços à mais avançada tecnologia de usinagem por jato de água do mercado.
Nossa equipe técnica é treinada para analisar detalhadamente o desenho computacional do seu componente, avaliando as tolerâncias exigidas, o sentido das fibras do metal quando aplicável, e selecionando a velocidade de avanço ideal para garantir o padrão de acabamento solicitado. Trabalhamos com controle dimensional rigoroso feito por instrumentos calibrados, assegurando que o primeiro item do lote seja idêntico ao milésimo fabricado.
Se o seu objetivo é reduzir o custo total de fabricação (TCO), eliminar etapas desnecessárias de acabamento e garantir peças de cobre com precisão micrométrica e integridade estrutural absoluta, consulte os especialistas da Maquidema Metais. Traga o seu projeto ou desenho técnico e descubra como nossas soluções integradas de corte e fornecimento de metais podem elevar o patamar de competitividade da sua indústria.
Produtos relacionados
-
 Chapas de aço em inox
As chapas de aço inox são obtidas pelo corte mecânico das bobinas de aço inox laminadas a quente ou a frio, em equipamentos de corte transversal. O objeto possui espessuras distintas de acordo com a laminação.
Saiba mais -
 Corte a jato de água
O corte a jato d'água é indicado para qualquer tipo de material com até 254 mm de espessura, sendo ele extremamente rápido e versátil. A Maquidema Metais orça com base em desenhos de AutoCad (arquivos nos formatos DWG ou DXF), com quatro tipos de acabamentos.
Saiba mais